钣金加工定制:从毫米级精度到批量交付的制造逻辑
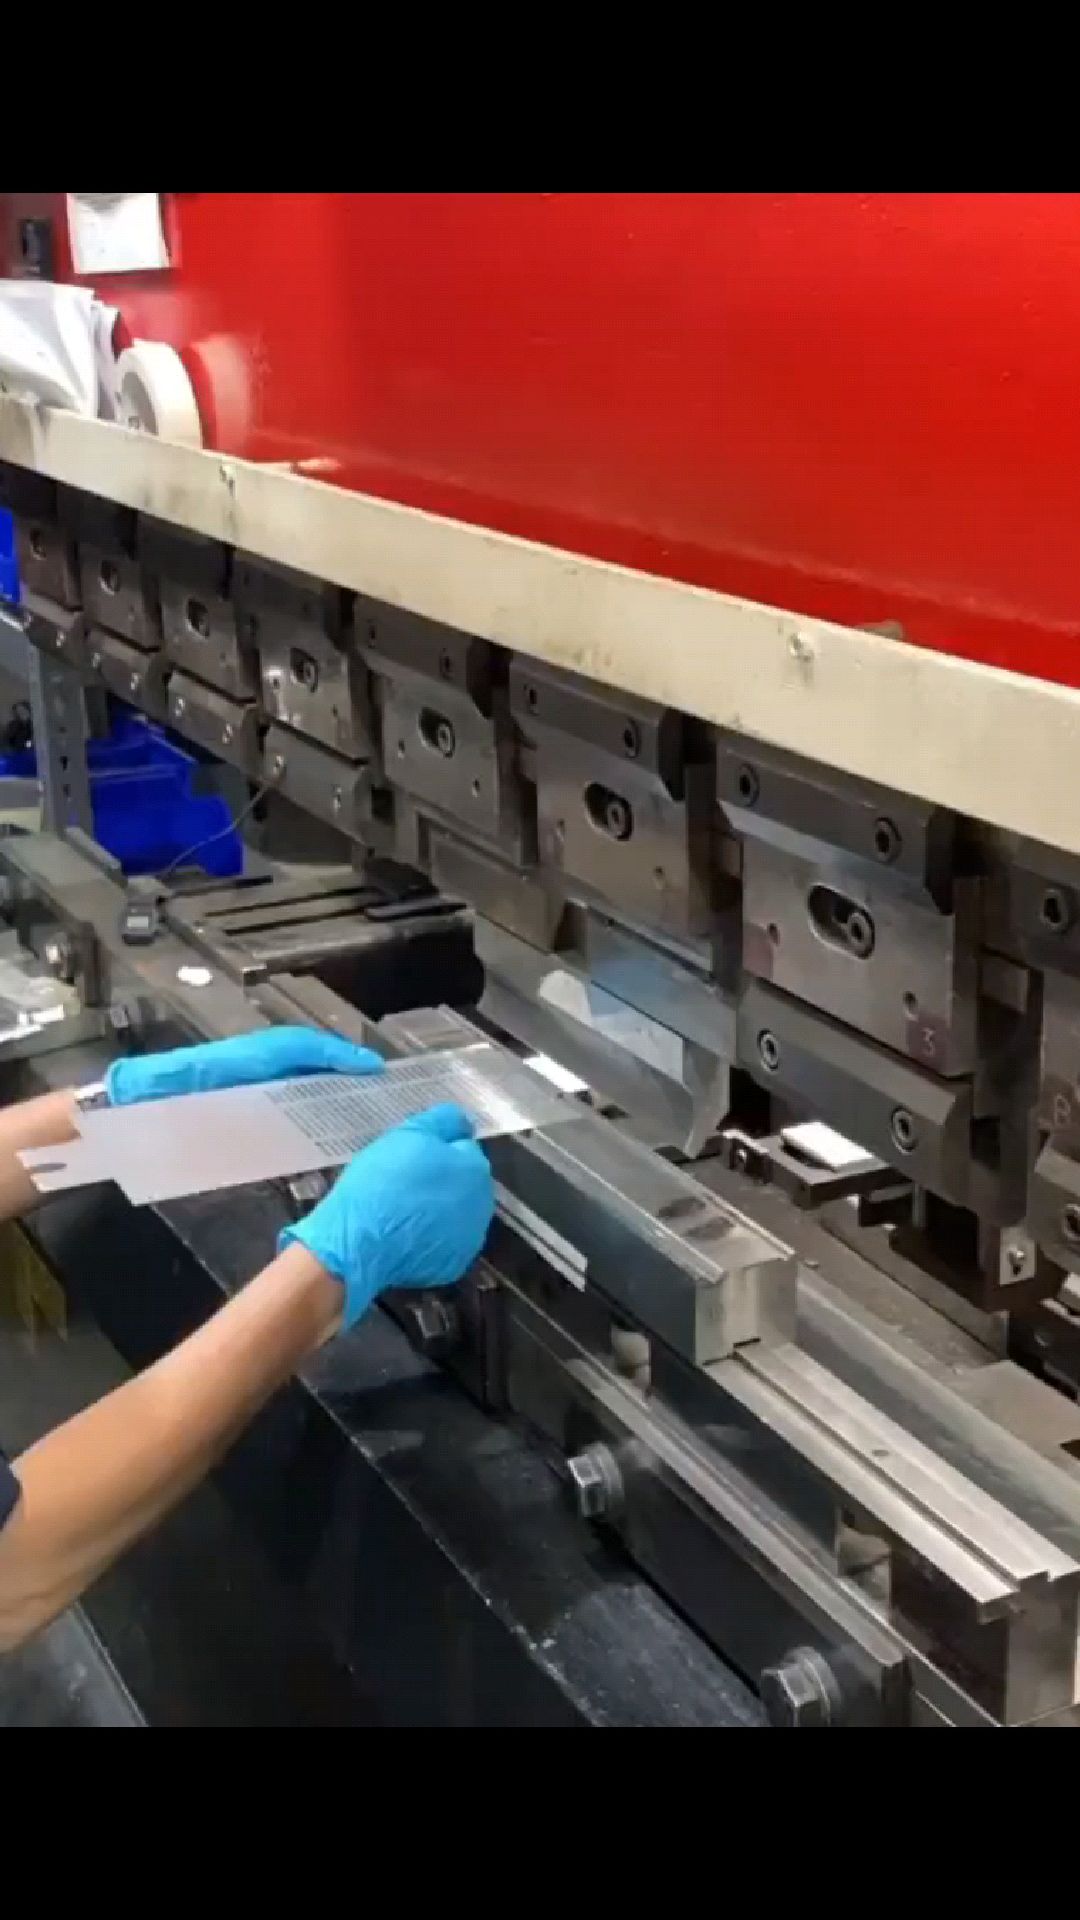
在制造业的供应链条中,钣金加工定制往往处于"承上启下"的位置——上游承接钢铁、铝材、不锈钢等原材料供应,下游服务机械装备、电气控制柜、环保设备、轨道交通配件乃至食品机械外壳等众多领域。上海作为长三角先进制造业的核心节点,聚集了大量对加工精度、交付节拍和材质适配性要求极高的客户。林睿金属制品在长期服务本地及周边客户的过程中,积累了一套关于钣金加工定制的实践认知,本文尝试从工艺链、精度控制与交付管理三个维度展开讨论。
一、钣金加工定制的工艺链构成
所谓"定制",并非单一工序的加工,而是一条完整工艺链的协同。以一台工业控制柜体的定制为例,其典型流程包括:激光切割下料、数控折弯成型、焊接件加工组对、金属表面处理(喷塑、电泳或钝化)以及最终装配。每一道工序的误差都会向下游传递,因此工艺链的稳定性比单机精度更值得关注。
行业数据显示,激光切割在中薄板(0.5–6mm)领域的切口质量与效率已相当成熟,光纤激光器的普及使碳钢切割速度较早期CO₂设备提升明显。但切割只是起点,折弯工序的回弹补偿、焊接工序的热变形控制,往往才是定制件能否满足装配公差的关键。林睿金属制品在承接不锈钢制品定制与金属结构件加工时,通常会在图纸评审阶段就介入工艺可行性分析,避免"能切不能折、能焊装不上"的常见问题。
二、精度控制:定制加工的核心竞争力
钣金加工定制的精度指标,通常以折弯角度公差、孔位偏差、平面度和焊接变形量来衡量。以常见的机箱机柜类产品为例,行业普遍接受的折弯角度公差在±0.5°至±1°之间,孔位偏差控制在±0.1–0.2mm。对于精密机械零部件加工配套的钣金件,要求还会进一步收紧。
实现这一精度,依赖三个层面的配合:其一,下料精度,激光切割加工的轮廓误差与挂渣控制直接影响后续定位;其二,折弯模具与补偿参数,不同材质(冷轧板、镀锌板、304/316不锈钢、铝板)的回弹特性差异显著,需要工艺数据库支撑;其三,检测手段,三坐标测量、影像仪抽检与首件检验制度缺一不可。据中国锻压协会相关统计,国内规模以上钣金企业的数控化率持续提升,但真正决定良品率的,仍是工艺参数积累与人员经验。
三、材质适配与表面处理的定制逻辑
定制需求的多样性,很大程度体现在材质与表面处理的选择上。不锈钢制品定制强调耐蚀性与外观质感,焊接后需进行焊缝打磨与钝化处理;碳钢件则更多考虑成本与强度,表面处理以喷塑、镀锌为主;铝件轻量化优势明显,但折弯易开裂,对模具圆角与轧制方向有特殊要求。
金属表面处理环节常被低估。以户外设备外壳为例,前处理(除油、除锈、磷化)不到位,喷塑层附着力不足,短期内即可能出现起泡、脱落。行业实践中,盐雾试验时长是衡量耐蚀性能的常用指标,普通喷塑件通常要求48–96小时,户外或沿海环境用件则需更高标准。定制加工方若能在表面处理环节建立稳定的外协或自营体系,交付质量的可控性会明显提升。
四、从单件打样到批量交付的管理要点
钣金加工定制的客户结构通常呈现"小批量、多品种"特征,这对生产排程与质量一致性提出挑战。打样阶段验证的是工艺可行性,批量阶段考验的则是过程稳定性——同一批次内的一致性、跨批次的可重复性,都需要通过标准化作业指导书、模具台账与首件确认制度来保障。
在上海及长三角地区,制造企业对交付周期的敏感度较高,常见要求是打样3–7天、批量订单2–4周。合理做法是在报价阶段即明确工艺路线与关键节点,对焊接件加工、折弯加工等瓶颈工序预留缓冲。林睿金属制品的实践表明,前期技术沟通越充分,后期返工与交期风险越低。
总体而言,钣金加工定制是一项以工艺链协同为基础、以精度控制为核心、以交付管理为保障的系统性服务。对采购方而言,选择加工伙伴时,不妨重点考察其工艺覆盖完整性、检测手段与过往同类案例,而非仅比较单价。毕竟在金属结构件加工领域,一次装配失败的隐性成本,往往远超加工费本身的差异。